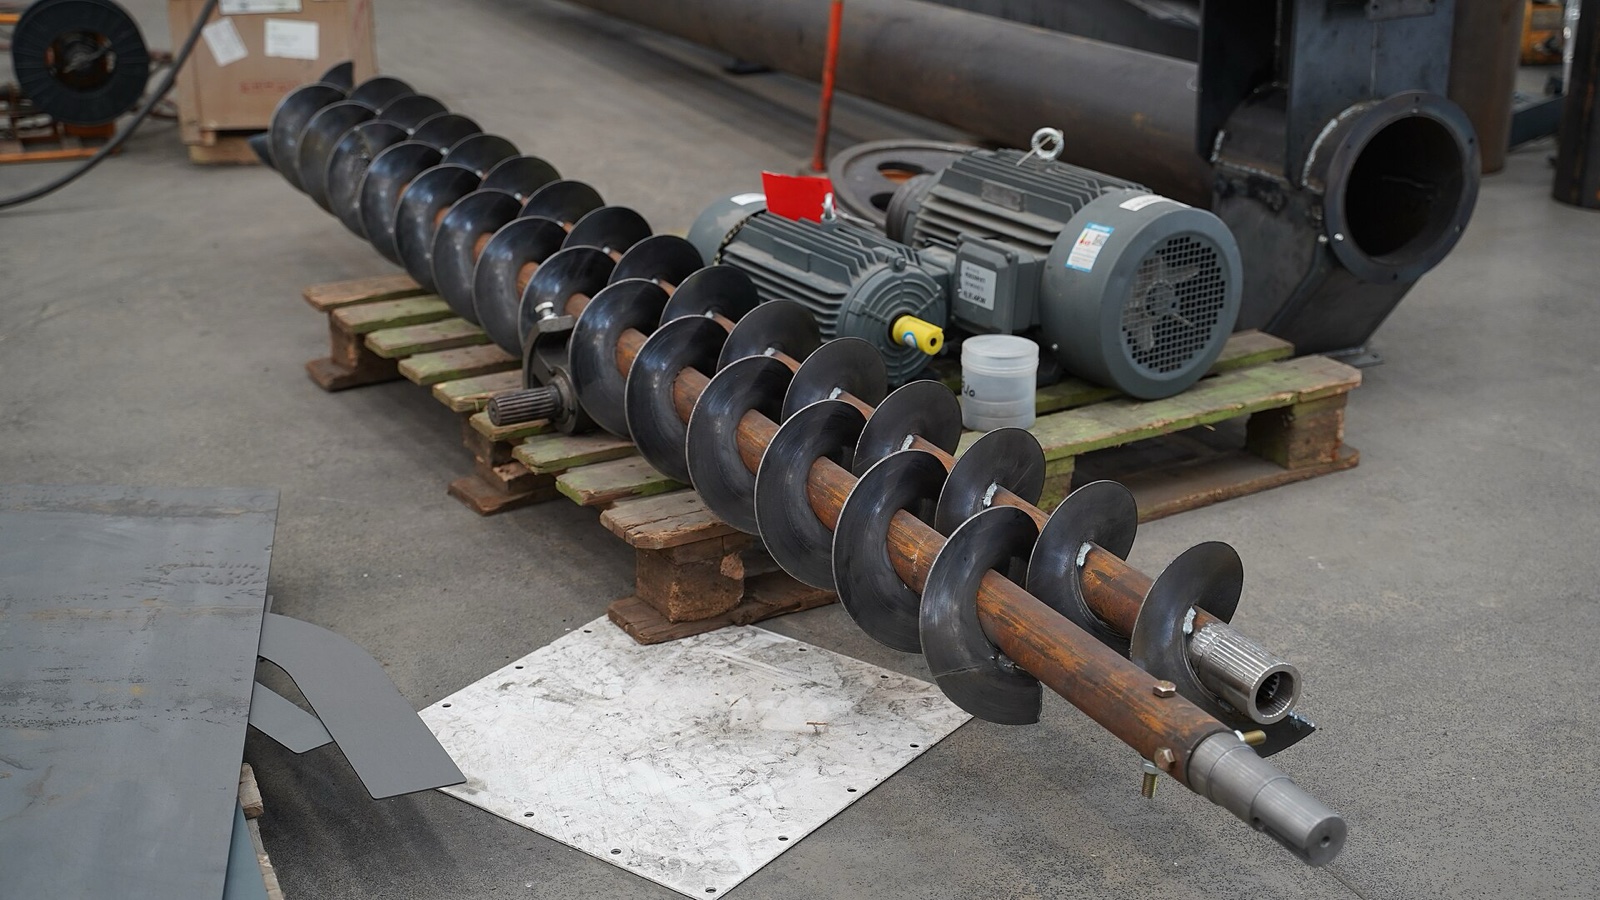
Обслуживание экструдера — то, что отличает линию, которая стабильно выдаёт качественную экструдированную сою годами, от линии, которая каждые несколько недель встаёт на внеплановый ремонт. Шнеки, запорные шайбы, гильзы и матрицы работают в условиях высокого давления, температуры и абразива, поэтому изнашиваются неизбежно. Разбираем, как устроен износ, по каким признакам его распознать, как построить регламент ТО и какие запчасти для экструдера стоит держать на складе.
Почему изнашивается экструдер: условия работы узлов
Сухой экструдер для сои и зерна работает без внешнего подогрева: продукт разогревается за счёт трения и сжатия в шнековой камере. Чтобы довести полножирную сою до 110–150 °C на выходе (конкретный режим зависит от сырья и задачи), машина создаёт высокое давление на последних секциях шнека и в зоне матрицы. Именно эти зоны изнашиваются быстрее всего.
Основных механизмов износа три. Абразивный — песок, пыль, минеральные частицы и даже кремнезём оболочек зерна шлифуют витки шнека и внутреннюю поверхность гильз. Ударный и усталостный — металлические включения, камни, неравномерная подача вызывают удары и выкрашивание кромок. Коррозионно-тепловой — циклы нагрева и охлаждения, влага и органические кислоты продукта ускоряют разрушение поверхностного слоя.
- Абразив в сырье — главный фактор: чем больше минеральной примеси, тем короче ресурс шнеков.
- Пересушенное сырьё (влажность ниже рекомендуемой) повышает трение и износ.
- Работа «на холостую» или с недогрузом — перегрев металла и задиры.
- Частые пуски и остановки — термические напряжения в деталях.
- Металлические включения — сколы и поломки витков.
Что изнашивается в экструдере: основные запчасти
Конструкции разных производителей отличаются, но набор быстроизнашивающихся деталей у одношнековых кормовых экструдеров схожий. Ниже — основные узлы, на которые приходится большая часть расходов на запчасти для экструдера.
| Деталь | Функция | Признаки износа | Что влияет на ресурс |
|---|---|---|---|
| Шнеки (секции шнека) | транспортировка, сжатие и нагрев продукта | скругление кромок витков, уменьшение наружного диаметра, падение производительности и температуры | абразив, влажность сырья, материал и упрочнение |
| Запорные шайбы (кольца) | создают сопротивление и зоны повышенного давления | износ по наружному диаметру, рост зазора, нестабильная температура | абразив, режим, правильная сборка |
| Гильзы (втулки) корпуса | рабочая поверхность камеры | выработка, увеличение зазора шнек–гильза, канавки | абразив, совместный износ со шнеком |
| Матрица (фильера), выходной конус | формирует выход и противодавление | разбивание отверстий, неравномерный выход продукта | абразив, металлические включения |
| Нож (если предусмотрен) | резка продукта на выходе | затупление, рваный срез | наработка, регулировка |
| Подшипники и уплотнения | восприятие осевой и радиальной нагрузки | шум, нагрев, вибрация, течь смазки | смазка, перегрузки, загрязнение |
| Ремни, муфты, редуктор | передача крутящего момента | проскальзывание, вибрация, рост температуры масла | натяжение, выравнивание, качество масла |
Шнек и гильза изнашиваются в паре: важна не только геометрия витка, но и зазор между шнеком и стенкой камеры. Когда зазор растёт, часть продукта проскальзывает назад, давление и температура падают, а производительность снижается. Поэтому при ремонте оценивают оба элемента одновременно.
Признаки износа: как понять, что экструдеру нужно обслуживание
Изношенный экструдер редко ломается внезапно — сначала он постепенно хуже работает. Оператор, который знает признаки износа, может запланировать остановку на удобное время и заранее заказать детали.
- Падение производительности при той же нагрузке двигателя или, наоборот, рост тока двигателя без роста производительности.
- Снижение температуры продукта на выходе при неизменных настройках — шнеки и шайбы уже не создают нужного давления.
- Нестабильный выход: продукт идёт «толчками», температура «пляшет».
- Рост доли непроработанного продукта, изменение цвета и структуры экструдата.
- Ухудшение показателей качества: у сои растёт активность уреазы — признак недостаточной тепловой обработки.
- Посторонние шумы, вибрация, нагрев корпуса подшипникового узла и редуктора.
Контроль качества как диагностика износа
Для полножирной сои ключевой лабораторный показатель — активность уреазы, косвенно отражающая инактивацию ингибиторов трипсина. Для кормовой сои ориентиром обычно считается прирост pH в диапазоне примерно 0,05–0,2 единицы. Если при неизменных режимах значение начинает расти, а температура на выходе падает, это сигнал проверить шнеки и запорные шайбы, а не только перенастраивать машину. Регулярный лабораторный контроль одновременно защищает качество продукции и служит ранней диагностикой износа.
Регламент обслуживания экструдера: ориентировочный график
Базовый документ — инструкция производителя конкретной модели. Ниже приведён ориентировочный регламент обслуживания экструдера, который инженеры АСК рекомендуют как отправную точку для предприятий, работающих с соей и зерновыми. Интервалы корректируются по фактическому износу: при грязном сырье они короче, при хорошей очистке — длиннее.
| Периодичность | Операции |
|---|---|
| Каждую смену | внешний осмотр, контроль шума и вибрации, температуры подшипниковых узлов и редуктора, уровня масла; запись тока, производительности, температуры продукта; очистка выхода и зоны матрицы |
| Еженедельно | проверка натяжения ремней и состояния муфт, смазка подшипников по карте смазки, осмотр ножа и крепежа, проверка магнитной защиты на входе |
| Ежемесячно | разборка шнековой части или контрольный осмотр шнеков, шайб и матрицы; замер износа; проверка электрики и датчиков |
| Раз в квартал — полгода | замер зазоров шнек–гильза, анализ масла редуктора или его замена по наработке, проверка соосности привода |
| Ежегодно | плановый ремонт: замена изношенного комплекта шнеков и шайб, гильз по необходимости, ревизия подшипников и уплотнений, диагностика редуктора |
Как правильно разобрать и собрать шнековую часть
- Остановите подачу сырья и дайте экструдеру выработать продукт до освобождения камеры, но не оставляйте его работать вхолостую.
- Отключите питание и заблокируйте пуск по процедуре безопасности.
- Разбирайте узел, пока он тёплый: остывший продукт спекается, и разборка затрудняется.
- Снимайте детали по порядку и раскладывайте их в той же последовательности, маркируйте секции.
- Очистите детали, замерьте наружный диаметр витков, шайб и внутренний диаметр гильз, сравните с номиналом.
- Соберите узел строго по схеме сборки данной модели — порядок и тип запорных шайб определяет режим.
- После сборки сделайте пробный пуск на влажном сырье и выведите машину на режим постепенно.
Ремонт или замена: что делать с изношенными шнеками
Изношенный шнек можно восстановить или заменить. Восстановление обычно выполняют наплавкой износостойкими сплавами с последующей механической обработкой по профилю. Это позволяет вернуть геометрию витка и иногда даже повысить ресурс по сравнению с исходной деталью. Однако наплавка требует квалифицированного исполнителя: неправильный режим ведёт к короблению вала, трещинам и дисбалансу.
| Подход | Плюсы | Минусы |
|---|---|---|
| Замена на новый оригинальный шнек | точная геометрия, предсказуемый режим, быстрая установка | стоимость детали, нужен запас на складе |
| Наплавка и мехобработка | можно восстанавливать несколько раз, экономия металла | зависимость от исполнителя, время на ремонт, риск искажения геометрии |
| Неоригинальные детали | иногда дешевле при покупке | риск несоответствия профиля, другой режим, ускоренный износ гильз |
Практика показывает: экономия на неоригинальных шнеках или «кустарной» наплавке часто оборачивается тем, что машина перестаёт выходить на температуру, и приходится перебирать режимы, тратя сырьё. Если нужна стабильность качества, лучше держать на складе оригинальный комплект и восстанавливать снятые детали параллельно, без остановки линии.
Склад запчастей для экструдера: минимальный комплект
Простой экструдера останавливает всю линию: прессы, охладитель, дробилку, отгрузку. Поэтому стоимость часа простоя почти всегда выше, чем стоимость хранения запасного комплекта. Минимальный набор запчастей для экструдера на складе предприятия обычно включает:
- комплект шнеков и запорных шайб для зоны максимального износа (последние секции перед матрицей);
- матрицу или выходной конус и нож (если предусмотрен);
- подшипники основного вала и комплект уплотнений;
- приводные ремни на всю передачу — менять комплектом;
- масло для редуктора и смазку по карте смазки;
- датчики температуры и предохранители, характерные для данной модели.
Если на предприятии работают несколько однотипных машин, склад можно сделать общим — это снижает замороженный капитал. АСК поставляет запчасти к экструдерам линейки EX1-K-500 (до 500 кг/ч), EX-1200 (до 1200 кг/ч), а также к моделям EX-2500, EX-3500, EX-6000 и EX-12000. На собственных площадках в Белгородской и Амурской областях, ЕАО и Приморье мы сами производим полножирную сою, поэтому хорошо знаем реальный износ деталей при круглогодичной работе.
Как продлить ресурс экструдера: практические меры
Большая часть затрат на обслуживание экструдера закладывается до того, как сырьё попадает в машину. Качество подготовки и стабильность режима определяют, сколько часов проработает комплект шнеков.
- Очистка сырья от минеральной примеси и пыли: сепаратор, аспирация.
- Магнитная защита: магнитная колонка непосредственно перед экструдером.
- Равномерная подача через питатель с регулируемой частотой — без пустот и перегрузок.
- Контроль влажности сырья: для сухой экструзии сои ориентир — около 10–14 %; пересушенное сырьё повышает трение и износ.
- Стабильное дробление до крупки перед экструдером: однородная фракция снижает пиковые нагрузки. Подходящие модели — в разделе дробилки.
- Правильный пуск и останов: вывод на режим постепенно, без холостой работы.
- Обучение операторов и ведение журнала параметров.
Подробнее о том, как режимы влияют на качество продукта, — в статье «Экструзия сои: технология, режимы, выбор». Если вы планируете модернизацию действующей линии, полезен материал «Модернизация маслозавода».
Ошибки при обслуживании экструдера, которые сокращают ресурс
Даже при наличии регламента обслуживание экструдера нередко проводится формально. Ниже — типичные ошибки, которые сервисные инженеры АСК встречают на предприятиях и которые обходятся дороже любых запчастей.
- Замена только одной секции шнека при изношенных соседних: новая деталь работает в паре со старой гильзой и шайбами, режим не восстанавливается, а ресурс новой детали сокращается.
- Сборка шнековой части «по памяти», без схемы: перестановка запорных шайб меняет профиль давления и температуру продукта.
- Смазка подшипников без учёта карты смазки — как недостаток, так и избыток смазки ведут к перегреву узла.
- Игнорирование вибрации привода: несоосность двигателя и редуктора разрушает муфты и подшипники.
- Отсутствие записи замеров износа: без истории невозможно спланировать закупку запчастей и сравнить поставщиков.
Все эти ошибки устраняются дисциплиной: схема сборки у машины, журнал замеров, карта смазки и обученный персонал. Если на предприятии нет собственного механика, знакомого с экструзией, разумно заключить договор на плановое сервисное обслуживание экструдера с поставщиком оборудования.
Сервис и запчасти для экструдера от АСК
АгроСояКомплект с 1999 года поставляет и обслуживает экструдеры и линии переработки сои. Наши инженеры выполняют монтаж, пусконаладку, обучение персонала и сервисное обслуживание, помогают составить регламент ТО под ваше сырьё и подобрать складской запас запчастей. Детали к экструдерам, прессам и дробилкам можно заказать в разделе запчасти.
Если вы планируете расширить производство, мы рассчитаем готовую линию под нужную мощность, а для юрлиц и КФХ доступен лизинг. Оставьте заявку в разделе контакты — укажите модель экструдера и наработку, и мы подготовим предложение по запчастям и сервису.
Частые вопросы
Как часто нужно менять шнеки экструдера?
Единого срока нет: ресурс зависит от сырья, содержания песка и минеральной примеси, влажности и режима. Ориентируйтесь на фактический износ — падение температуры продукта и производительности, рост активности уреазы у сои, увеличение зазоров при замере. Регулярный осмотр раз в месяц и журнал параметров позволяют заменить шнеки планово, а не после аварии.
Можно ли восстановить изношенный шнек наплавкой?
Да, наплавка износостойкими сплавами с последующей механической обработкой — распространённый способ восстановления. Важно, чтобы исполнитель соблюдал режим и точно восстанавливал профиль витка, иначе вал может покоробиться, а экструдер перестанет выходить на нужную температуру. На время ремонта удобно иметь запасной оригинальный комплект, чтобы не останавливать линию.
Почему экструдер перестал набирать температуру?
Самые частые причины — износ шнеков, запорных шайб или гильз, из-за которого растёт зазор и падает давление; изменение влажности сырья; неправильная сборка шнековой части после ремонта; износ матрицы. Начните с проверки влажности и сборки по схеме, затем замерьте износ деталей. Перенастройка режима без устранения износа даёт лишь кратковременный эффект.
Какие запчасти для экструдера держать на складе?
Минимальный запас — комплект шнеков и запорных шайб для зоны наибольшего износа, матрица или выходной конус, нож, подшипники и уплотнения основного вала, комплект приводных ремней, масло для редуктора и смазка. Для нескольких однотипных машин склад можно сделать общим. Следующий комплект шнеков разумно заказывать сразу после установки нового.
Как износ экструдера влияет на качество полножирной сои?
При износе шнеков и шайб падают давление и температура в камере, соя недостаточно прогревается, и в ней остаётся больше антипитательных веществ. В лаборатории это видно по росту активности уреазы. Одновременно может падать производительность и меняться структура экструдата. Поэтому лабораторный контроль качества — одновременно и инструмент диагностики износа.
Можно ли проводить обслуживание экструдера своими силами?
Ежесменные и еженедельные операции — осмотр, смазку, контроль ремней, очистку выхода — выполняет обученный оператор или механик предприятия. Разборку шнековой части, замеры зазоров и сборку по схеме тоже можно освоить после обучения. Наплавку шнеков, ремонт редуктора и диагностику привода лучше доверить сервисной службе поставщика или специализированной мастерской.